
2026-09-26
CoCr czy tytan: jaki metalowy dysk CAD/CAM wybrać do laboratorium?
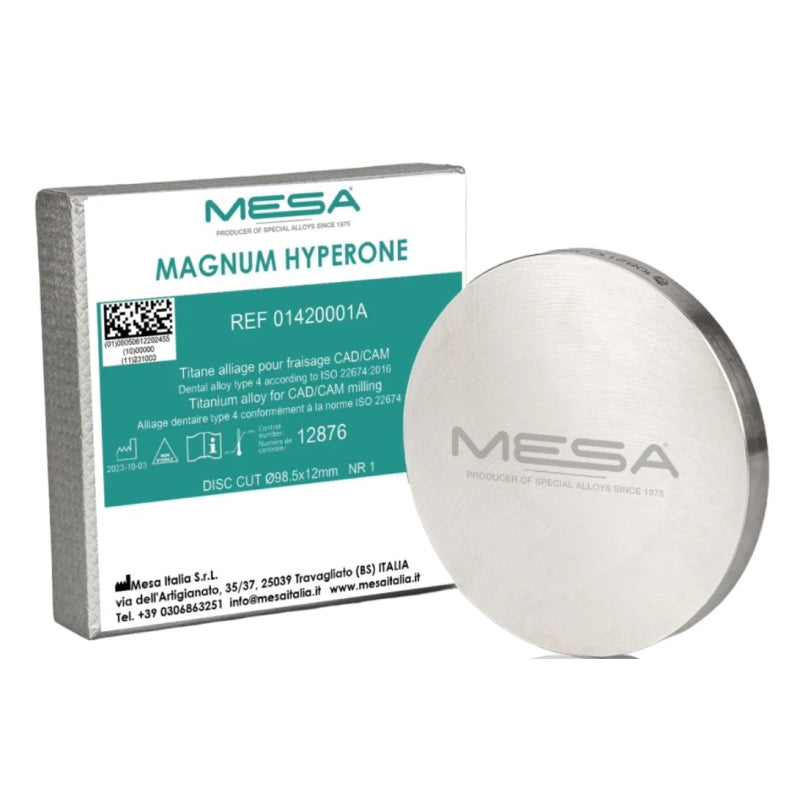
Krótka odpowiedź: dysk Co-Cr-Mo (MESA MAGNUM SOLARE) to uniwersalny wybór na podbudowy koron i mostów licowanych klasyczną ceramiką na metalu, frezowany na sucho. Dysk z tytanu Grade 23 (MESA MAGNUM HYPERONE) wybiera się wtedy, gdy liczą się niska masa, wysoka granica plastyczności i biokompatybilność – przede wszystkim przy podbudowach na implantach i łącznikach indywidualnych.
Oba materiały to stopy typu 4 wg ISO 22674 i są dostępne w tym samym formacie (Ø 98,5 mm, wysokość od 8 do 22 mm), dlatego o wyborze decyduje nie format frezarki, lecz wskazanie, system ceramiczny i możliwości frezowania.
Czym różni się Co-Cr-Mo od tytanu Grade 23
SOLARE to stop kobaltu, chromu i molibdenu. Jest gęsty (8,4 g/cm³), stosunkowo twardy (255 HV10), a jego współczynnik rozszerzalności cieplnej (14,3–14,5 × 10⁻⁶ K⁻¹) jest dostosowany do napalania ceramiki. Producent podaje, że dysk przeznaczony jest do frezowania na sucho – bez chłodziwa.
HYPERONE to stop tytanu Grade 23 (Ti-6Al-4V ELI), którego skład odpowiada normie ASTM F136 – specyfikacji tytanu stosowanego w implantologii. ELI (ang. extra low interstitial) oznacza bardzo niską zawartość zanieczyszczeń międzywęzłowych, dzięki czemu materiał jest plastyczny i odporny na korozję. Gęstość to zaledwie 4,43 g/cm³, czyli mniej więcej o połowę mniej niż Co-Cr, a granica plastyczności (880 MPa) jest ponad dwukrotnie wyższa. Stop nie zawiera niklu, kadmu ani berylu.
Porównanie danych technicznych
| Parametr | MAGNUM SOLARE (Co-Cr-Mo) | MAGNUM HYPERONE (Ti Grade 23) |
|---|---|---|
| Typ wg ISO 22674 | typ 4 | typ 4, zgodny z ASTM F136 |
| Gęstość | 8,4 g/cm³ | 4,43 g/cm³ |
| Twardość | 255 HV10 | 312 HV10 |
| Granica plastyczności (Rp0,2) | 395 MPa | 880 MPa |
| Wydłużenie przy zerwaniu | 11 % | 14 % |
| Solidus–likwidus | 1307–1417 °C | 1605–1660 °C |
| Współczynnik rozszerzalności cieplnej | 14,3–14,5 × 10⁻⁶ K⁻¹ (25–500/600 °C) | producent nie podaje |
| Frezowanie | na sucho, bez chłodziwa | wg strategii producenta frezarki dla tytanu |
| Format | Ø 98,5 mm, 8–22 mm | Ø 98,5 mm, 8–22 mm (±0,1 mm); także pręt H7 |
Dane producenta MESA Italia. Dokładną listę wysokości i ceny brutto znajdziesz na stronach produktów.
Wskazania: kiedy który dysk
SOLARE (Co-Cr-Mo) – gdy praca będzie licowana ceramiką
- pojedyncze korony i dłuższe mosty – z licowaniem ceramicznym lub bez;
- konstrukcje na implantach, gdy wybrano klasyczną ceramikę na metalu;
- laboratoria, których frezarki nie są przystosowane do frezowania na mokro – frezowanie na sucho upraszcza pracę.
HYPERONE (tytan) – gdy liczą się masa, wytrzymałość i biokompatybilność
- podbudowy i belki na implantach o dużej objętości – mniejsza gęstość to lżejsza proteza;
- łączniki indywidualne i inne elementy wymagające wysokiej granicy plastyczności;
- pacjenci, u których chcemy uniknąć niklu – HYPERONE nie zawiera niklu, kadmu ani berylu.
Pręt HYPERONE (H7) – do długich konstrukcji i frezarek na półfabrykaty cylindryczne
Pręt MESA MAGNUM HYPERONE to ten sam stop Ti Grade 23 w formie okrągłego pręta, wykonany w tolerancji H7, dzięki czemu precyzyjnie osadza się w uchwytach. Przeznaczony jest do frezarek pracujących na półfabrykatach cylindrycznych oraz do frezowania dłuższych belek i podbudów na implantach.
Frezowanie w praktyce
- Co-Cr-Mo (SOLARE): producent przeznacza dysk do frezowania na sucho. Twardość 255 HV10 i dobra skrawalność pomagają zachować precyzyjną geometrię podbudowy, ale Co-Cr i tak zużywa narzędzia szybciej niż materiały niemetalowe – planuj wymianę frezów zgodnie z zaleceniami producenta frezarki.
- Tytan (HYPERONE): stosuj strategie, frezy i tryb chłodzenia przewidziane dla tytanu przez producenta frezarki i oprogramowania CAM. Tytan słabo przewodzi ciepło, więc niewłaściwe parametry szybko przegrzewają narzędzie i półfabrykat.
- Tolerancje: tolerancja średnicy i wysokości dysków HYPERONE wynosi ±0,1 mm, pręta – H7. Ma to znaczenie dla precyzyjnego mocowania i powtarzalnej dokładności na implantach.
- Dobór wysokości: wybieraj najniższą wysokość, w której zmieści się konstrukcja z konektorami i zapasem – oszczędzasz materiał i czas frezowania.
Zgodność z ceramiką
Współczynnik rozszerzalności cieplnej SOLARE (14,3–14,5 × 10⁻⁶ K⁻¹) mieści się w zakresie typowym dla ceramiki na podbudowach Co-Cr, dlatego stop jest przeznaczony do podbudów licowanych ceramiką. Mimo to przydatność konkretnej masy ceramicznej zawsze sprawdzaj według zakresu WTP i programu wypału podanego przez producenta ceramiki.
Dla tytanu MESA nie podaje współczynnika rozszerzalności cieplnej, a powierzchnia tytanu utlenia się podczas wypału inaczej niż Co-Cr. Podbudowę tytanową można więc licować wyłącznie systemem ceramicznym, którego producent wyraźnie deklaruje zgodność z tytanem, zgodnie z jego protokołem. Jeśli planujesz klasyczne napalanie standardową masą – wybierz Co-Cr.
Inne stopy MESA dla laboratorium
Jeśli laboratorium nadal odlewa, w kolekcji stopów metali znajdziesz stopy odlewnicze MESA MAGNUM:
- Do ceramiki na metalu, bez niklu: Ceramic Co (Co-Cr-W-Mo, typ 5), Splendidum (Cr-Co-W, typ 4), Lucens (Co-Cr-Nb o niskiej temperaturze topnienia, 1253–1304 °C).
- Ni-Cr-Mo do ceramiki na metalu: Ceramic S, Clarum i Saturno – łatwe w odlewaniu, plastyczne stopy.
- Do protez szkieletowych: H50, HBA i VIP-A – stopy Cr-Co-Mo typu 5 o twardości 374–389 HV10.
Najczęstsze błędy przy wyborze dysku metalowego
- Tytan „na wszelki wypadek”. Tytan nie jest automatycznie lepszym wyborem. Jeśli praca będzie licowana standardową ceramiką na metalu, a frezarka nie ma strategii dla tytanu, Co-Cr będzie prostszym, bardziej przewidywalnym i tańszym rozwiązaniem.
- Brak weryfikacji WTP ceramiki. Nawet przy właściwym stopie masa ceramiczna musi pasować do współczynnika rozszerzalności cieplnej podbudowy. Niedopasowanie może skutkować pęknięciami lub odpryskami ceramiki – często dopiero po kilku wypałach.
- Za wysoki dysk. Przy frezowaniu metalu każdy zbędny milimetr to dłuższe frezowanie i większe zużycie narzędzi. Wysokość dobieraj do rzeczywistej wysokości konstrukcji.
- Zbyt cienkie przekroje konektorów. Wysoka granica plastyczności nie zastąpi poprawnego projektu – wymiary konektorów dobieraj według zaleceń producentów stopu i ceramiki.
- Niewystarczające przygotowanie powierzchni. Zarówno podbudowę Co-Cr, jak i tytanową przygotowuje się przed napalaniem zgodnie z protokołem wybranego systemu ceramicznego – ten etap decyduje o połączeniu.
Praktyczna lista kontrolna
- Jakie będzie licowanie? Klasyczna ceramika na metalu – Co-Cr; tytan – tylko system ceramiczny zatwierdzony do tytanu.
- Czy konstrukcja jest duża i na implantach? Im większa objętość, tym większa korzyść z dwukrotnie mniejszej gęstości tytanu.
- Czy frezarka ma strategię dla tytanu i odpowiednie chłodzenie? Jeśli nie – wybierz frezowany na sucho SOLARE.
- Potrzebujesz półfabrykatu cylindrycznego? Wtedy – pręt HYPERONE w tolerancji H7.
- Czy pacjent ma nadwrażliwość na nikiel? HYPERONE nie zawiera niklu.
- Dobierz wysokość dysku do najwyższego punktu konstrukcji z konektorami.
Nie wiesz, który stop pasuje do Twojej frezarki i ceramiki? Skontaktuj się z IMMT – pomożemy dobrać materiał i wysokość dysku do konkretnej pracy. Wszystkie produkty MESA znajdziesz na stronie marki MESA.
Najczęstsze pytania
Czy dysk MESA MAGNUM SOLARE można frezować na sucho?
Tak. Producent podaje, że dysk Co-Cr-Mo SOLARE jest przeznaczony do frezowania na sucho, więc chłodziwo nie jest potrzebne.
Dlaczego tytan Grade 23 sprawdza się lepiej niż CoCr w podbudowach na implantach?
Gęstość HYPERONE (Ti-6Al-4V ELI) wynosi 4,43 g/cm³, czyli mniej więcej o połowę mniej niż Co-Cr (8,4 g/cm³), a granica plastyczności – 880 MPa. Konstrukcja jest lżejsza i wytrzymała, a skład stopu odpowiada specyfikacji tytanu implantologicznego ASTM F136.
Czy na podbudowę tytanową można napalić standardową ceramikę?
Nie. Podbudowa tytanowa wymaga systemu ceramicznego, którego producent wyraźnie deklaruje zgodność z tytanem. Do klasycznej ceramiki na metalu służy stop Co-Cr, np. SOLARE o WTP 14,3–14,5 × 10⁻⁶ K⁻¹.
Jakie rozmiary mają metalowe dyski CAD/CAM MESA?
Dyski SOLARE i HYPERONE mają średnicę Ø 98,5 mm i wysokość od 8 do 22 mm. HYPERONE jest dostępny także w formie pręta w tolerancji H7.
Czy HYPERONE zawiera nikiel?
Nie. MESA MAGNUM HYPERONE nie zawiera niklu, kadmu ani berylu.