
2026-10-15
Druk 3D szyn okluzyjnych i nocnych (night guard): jaką żywicę wybrać
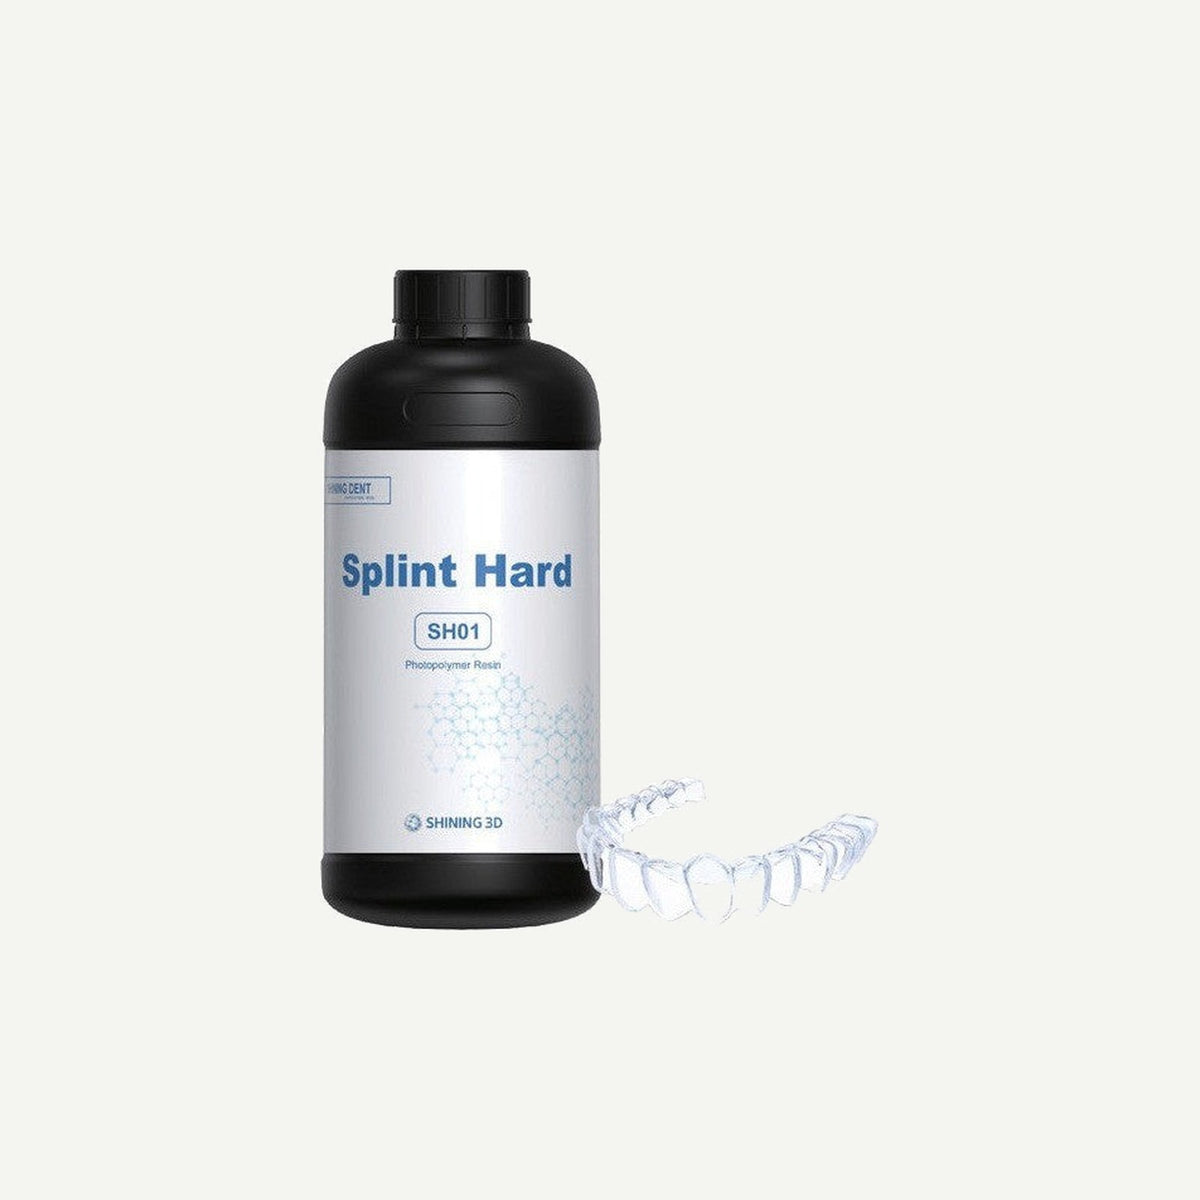
Żywicę do szyny okluzyjnej lub szyny nocnej należy dobierać według wymaganej sztywności wyrobu: żywica twarda nadaje się do szyn stabilizujących, bruksizmowych i zgryzowych, elastyczna – do miękkich szyn ochronnych, które pacjentowi łatwiej założyć. W obu przypadkach żywica musi być przeznaczona do długotrwałego kontaktu z błoną śluzową jamy ustnej, a szyna – umyta i utwardzona dokładnie według protokołu producenta. W ofercie IMMT służą do tego SHINING DENT SH01 (twarda), SHINING DENT SS01 (miękka) oraz HeyGears Hard/Soft Splint.
Dlaczego warto drukować szyny
Tradycyjnie szynę wykonuje się przez termoformowanie płytki na modelu gipsowym lub z akrylu. Przy druku szyny bezpośrednio na podstawie danych ze skanu wewnątrzustnego nie trzeba odlewać ani drukować modelu, a grubość i powierzchnię okluzyjną planuje się w programie CAD. Jest to szczególnie wygodne, gdy trzeba odtworzyć zgubioną lub złamaną szynę – plik pozostaje w archiwum. Kontakty okluzyjne projektuje się z wyprzedzeniem, dzięki czemu w gabinecie mniej czasu poświęca się na szlifowanie.
Gabinet może drukować szyny samodzielnie – wystarczy kompaktowa drukarka oraz urządzenia do mycia i utwardzania. W wielu przypadkach bardziej logiczny jest jednak podział pracy: gabinet skanuje i przekazuje rejestrację zgryzu, a pracownia projektuje, drukuje i wykańcza. Wówczas pracownia odpowiada za cały protokół produkcji – od wyboru żywicy po końcowe polerowanie – a gabinet otrzymuje wyrób, który wymaga jedynie dopasowania w ustach. Niezależnie od tego, który model jest Państwu bliższy, omówione poniżej zasady dotyczą obu.
Żywica twarda czy elastyczna
| Cecha | Żywica twarda | Żywica elastyczna (miękka) |
|---|---|---|
| Typowe zastosowanie | Szyny stabilizujące, bruksizmowe, nocne, płytki zgryzowe | Miękkie szyny ochronne i nocne |
| Odporność na ścieranie | Wyższa – odpowiednia przy zgrzytaniu zębami | Niższa, ale wygodniejsza w noszeniu |
| Korekta okluzji | Łatwo się szlifuje i koryguje | Korekta trudniejsza |
| Zakładanie | Wymaga precyzyjnego toru wprowadzenia, istotne podcienie | Łatwiej się zakłada i zdejmuje |
| Żywice IMMT | SHINING DENT SH01, KeySplint Hard (HeyGears Hard/Soft Splint) | SHINING DENT SS01, KeySplint Soft (HeyGears Hard/Soft Splint, wariant „Soft”) |
O tym, który wyrób wybrać z klinicznego punktu widzenia, decyduje lekarz na podstawie diagnozy. Dla pracowni ważne jest, aby wybrana żywica była przeznaczona właśnie do wskazania podanego w zleceniu.
Żywice IMMT do szyn: co podają producenci
- SHINING DENT SH01 – do twardych szyn okluzyjnych (nocnych, bruksizmowych). Według danych producenta: wysoka wytrzymałość na zginanie i rozciąganie, kontrolowany skurcz, nie zawiera TPO, MMA ani THF-MA. Drukowana na drukarkach SHINING 3D z serii AccuFab.
- SHINING DENT SS01 – do miękkich szyn okluzyjnych (ochronnych, nocnych). Według danych producenta jest ciągliwa i elastyczna, a dzięki kontrolowanemu skurczowi dokładność przekracza 98 %. Również bez TPO, MMA i THF-MA.
- HeyGears Hard/Soft Splint – to żywice KeySplint firmy Keystone Industries, zatwierdzone do pracy z drukarkami HeyGears. Przezierne opakowanie 1000 g to standardowa żywica KeySplint Hard do sztywnych, odpornych na ścieranie szyn. KeySplint Soft jest termoplastyczna – po podgrzaniu mięknie, dzięki czemu szynę łatwiej założyć. Według producenta obie spełniają normy ISO 10993 i ISO 20795.
Do retainerów ortodontycznych przeznaczony jest osobny materiał – Graphy TR-07, przezierna żywica do bezpośredniego druku retainerów. Nie jest to żywica do szyn okluzyjnych, dlatego nie należy mieszać wskazań. O technologii bezpośredniego druku Graphy pisaliśmy w artykule Bezpośredni druk alignerów 3D.
Biokompatybilność i dokumentacja
Szyna jest noszona w ustach wiele godzin na dobę, dlatego biokompatybilność to nie hasło marketingowe, lecz wymóg. Przed rozpoczęciem produkcji należy sprawdzić:
- czy we wskazaniach żywicy wyraźnie wymieniono szyny okluzyjne (a nie tylko „modele” czy „szablony”);
- deklarację producenta dotyczącą badań biokompatybilności (np. ISO 10993) oraz klasę wyrobu medycznego;
- z którymi drukarkami i urządzeniami do utwardzania żywica jest zatwierdzona.
Trzeba pamiętać, że biokompatybilność obowiązuje tylko wtedy, gdy wyrób został poddany obróbce zgodnie z protokołem producenta. Niedostatecznie umyta lub niedostatecznie utwardzona szyna może zawierać monomery resztkowe, nawet jeśli sama żywica jest certyfikowana.
Grubość i projekt
W przewodniku aplikacyjnym SHINING 3D dla żywicy SH01 minimalna grubość szyny i szyny nocnej wynosi 1,5 mm (również w części okluzyjnej), a retainera – 0,8 mm. Dla programu CreSplint zalecana jest szczelina 0,10–0,20 mm między szyną a zębami: mniejsza wartość oznacza ciaśniejsze dopasowanie. Minimalną grubość dla żywic innych producentów należy sprawdzić w ich instrukcjach.
Praktyczne wskazówki projektowe:
- Powierzchnię okluzyjną należy zaprojektować zgodnie z podniesieniem zgryzu i schematem kontaktów wskazanym przez lekarza – dzięki temu w gabinecie będzie mniej szlifowania.
- Podcienie należy zablokować odpowiednio do materiału: twarda szyna wymaga wyraźnego toru wprowadzenia, materiał elastyczny lepiej toleruje podcienie.
- Brzegi należy zaokrąglić – ostre krawędzie drażnią błonę śluzową i łatwiej się wyszczerbiają.
Oprogramowanie drukarek SHINING 3D AccuWare ma zintegrowany moduł CreSplint – więcej o możliwościach AccuFab-L4D / L4K znajdą Państwo na stronie produktu.
Druk i orientacja
SHINING 3D zaleca ustawienie szyny poziomo, powierzchnią okluzyjną do platformy, tak aby podpory znalazły się w strefach niekontaktowych, lub pionowo, zębami przednimi do platformy – wówczas większość podpór można usunąć i pozostawić je tylko przy zębach przednich. Do żywic przeziernych producent proponuje wanienkę HyperClear (AccuFab-CEL), a grubość warstwy – 50–100 µm.
Do szyn nadają się zarówno drukarki laboratoryjne, jak i gabinetowe: AccuFab-L4D / L4K, kompaktowa AccuFab-Aris dla gabinetu lub HeyGears UltraCraft A2D-HD do żywic HeyGears i KeySplint.
Mycie, utwardzanie i polerowanie
Ten etap decyduje o przezierności, twardości i bezpieczeństwie. Najważniejsze zalecenia producentów:
- SH01 (przewodnik SHINING 3D). Mycie w stacji FabWash izopropanolem (> 75 %) przez zaprogramowany czas lub ręcznie przez 1–2 min. Utwardzanie w FabCure 2 – 6 min w temperaturze 60 °C, w FabCure 1S – 10 min. Podpory usuwa się dopiero po utwardzeniu, ponieważ nieutwardzona żywica jest miękka i łatwo ją uszkodzić.
- KeySplint Soft (instrukcja Keystone). Myć izopropanolem o stężeniu co najmniej 97 %, nie pozostawiać wyrobu w nim dłużej niż 5 min; producent nie zaleca etanolu ani alkoholu denaturowanego. Po utwardzeniu pozostawić wyrób w komorze do całkowitego ostygnięcia, aby się nie odkształcił.
- W systemie HeyGears mycie automatyzuje UltraCraft Wash, a utwardzanie – UltraCraft AirCure.
Poleruje się wyłącznie brzegi i powierzchnię okluzyjną. Instrukcja Keystone wyraźnie wskazuje, że powierzchni wewnętrznej (przylegającej) nie należy polerować – może to pogorszyć dopasowanie. Kolejność jest standardowa: zeszlifowanie miejsc po podporach, pumeks, pasta polerska, końcowe nabłyszczanie. Przed wydaniem szynę myje się wodą z mydłem, aby nie pozostały resztki materiałów polerskich. Więcej o tym etapie w artykule Postprocessing wydruków 3D: mycie i utwardzanie.
Najczęstsze błędy przy wykonywaniu szyn
- Zbyt cienka szyna. Po korekcie okluzji w gabinecie cienkie miejsca stają się jeszcze cieńsze i szyna zaczyna pękać. Należy przestrzegać minimalnej grubości podanej przez producenta.
- Zbyt długie mycie. Szyna długo pozostawiona w rozpuszczalniku może zmętnieć lub utracić właściwości – dotyczy to szczególnie żywic elastycznych.
- Usuwanie podpór przed utwardzeniem. Nieutwardzona żywica łatwo ulega uszkodzeniu, dlatego podpory należy usuwać dopiero po utwardzeniu końcowym.
- Wyjmowanie gorącej szyny z urządzenia do utwardzania. Należy pozwolić jej ostygnąć – pozwoli to uniknąć odkształcenia.
- Wypolerowana powierzchnia wewnętrzna. Szyna nie przylega już tak, jak została zaprojektowana.
Najczęściej zadawane pytania
Czy można wydrukować szynę z żywicy modelowej?
Nie. Żywice modelowe nie są przeznaczone do długotrwałego kontaktu z błoną śluzową jamy ustnej. Do szyn należy stosować żywicę, której wskazania obejmują szyny okluzyjne.
Jaką grubość powinna mieć szyna?
Grubość kliniczną ustala lekarz, a minimalną dopuszczalną – producent żywicy. W przypadku SHINING DENT SH01 jest to 1,5 mm dla szyny i szyny nocnej.
Dlaczego szyna zżółkła lub zmętniała?
Najczęstsze przyczyny to zbyt długie przebywanie w rozpuszczalniku, niewłaściwy tryb utwardzania lub niedostateczne polerowanie. Należy przestrzegać dokładnego czasu mycia i stosować profil utwardzania zatwierdzony dla danej żywicy.
Czy miękką szynę można korygować w gabinecie?
Można, ale trudniej niż twardą – elastyczny materiał gorzej się szlifuje. Dlatego okluzję i dopasowanie warto jak najdokładniej zaplanować na etapie CAD.
Czy szyna drukowana 3D nadaje się do długotrwałego użytkowania?
Tak, jeśli żywica jest do tego przeznaczona – na przykład dla SH01 i SS01 producent wskazuje długotrwały kontakt z jamą ustną. Czas noszenia i częstotliwość wymiany ustala lekarz na podstawie stanu szyny.
Podsumowanie
Drukowane szyny to jeden z najprostszych obszarów na start z produkcją cyfrową, jednak o wyniku decydują odpowiednia żywica, wystarczająca grubość oraz ścisły protokół mycia i utwardzania. Wszystkie żywice do szyn znajdą Państwo w kategoriach Żywice 3D SHINING DENT i Żywice 3D HeyGears. Chcą Państwo przetestować proces na własnej drukarce lub dobrać sprzęt? Prosimy o kontakt z IMMT lub telefon pod numer +370 601 00030.